Indonesia
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Berita
Bahan Baja Manakah yang Cocok untuk Produksi Cetakan Bata Beton Semen?
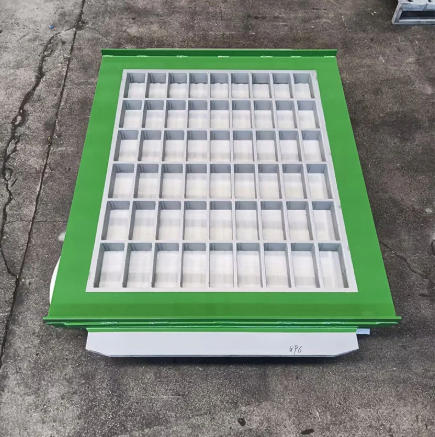
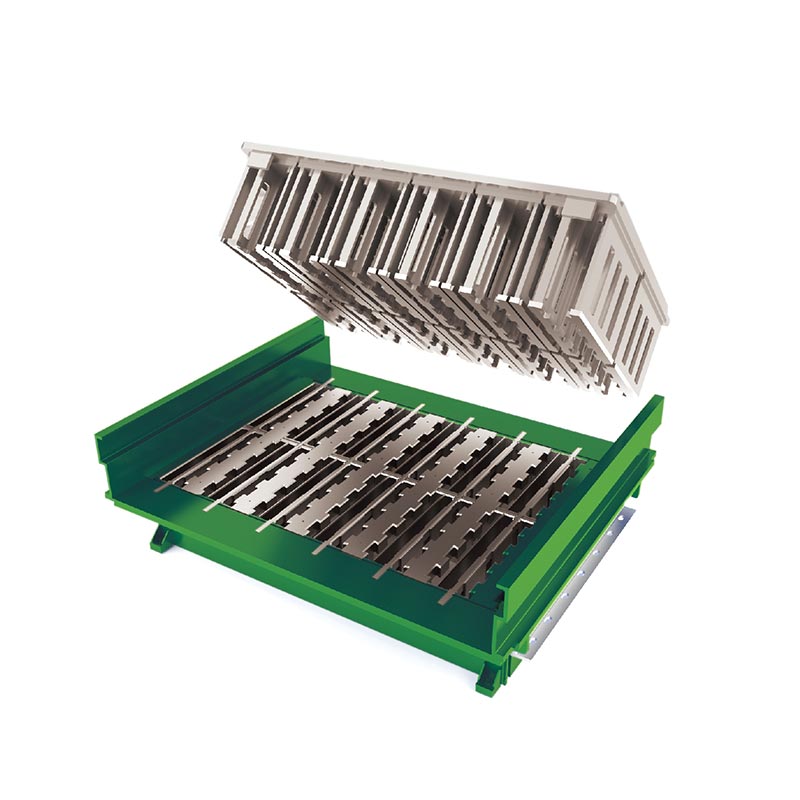
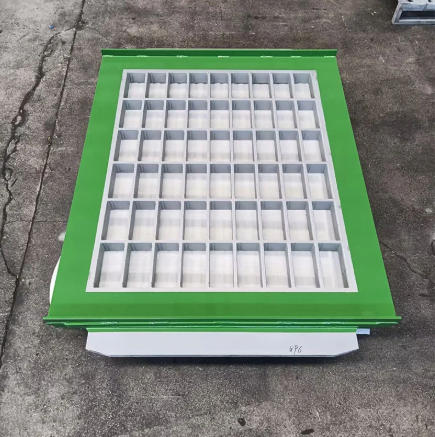
Seorang manajer pabrik blok yang menghadapi keputusan penggantian cetakan dihadapkan pada rangkaian nilai baja yang membingungkan. Cetakan asli bertahan selama 80.000 siklus dan kutipan penggantinya menyebutkan "baja mangan 55#". Pemasok pesaing menawarkan "baja 16Mn" dengan harga lebih rendah, dan pemasok ketiga mengusulkan "baja paduan karburasi vakum" dengan garansi 100.000 siklus. Spesifikasinya terdengar serupa, tetapi perbedaan performanya tidak. ACetakan Bata Beton Semenbukan pelat baja sederhana. Ini adalah komponen aus yang harus menahan agregat abrasif, tahan terhadap getaran frekuensi tinggi, menjaga keakuratan dimensi di bawah tekanan, dan bertahan dalam ratusan ribu siklus pembentukan. Baja yang dipilih menentukan apakah cetakan dapat mencapai masa pakainya atau gagal sebelum waktunya, dan perbedaan antara cetakan yang baik dan cetakan yang buruk diukur dalam waktu henti produksi, penolakan kualitas blok, dan frekuensi penggantian.
Panduan ini ditulis untuk pembeli yang perlu mengambil keputusan berdasarkan informasi tentang material baja untuk produksi Cetakan Bata Beton Semen. Kami akan membandingkan kualitas baja yang biasa digunakan dalam industri, menjelaskan peran perlakuan panas dan karburasi, mendiskusikan trade-off antara kekerasan dan ketangguhan, dan memberikan kriteria untuk mengevaluasi klaim material pemasok cetakan. Kami juga akan memberikan detail parameter produk dari pabrik kami di PRO Industry Group Co., Ltd., termasuk spesifikasi material dan proses perlakuan panas yang kami gunakan untuk cetakan kami. Baik Anda mencari cetakan untuk balok berlubang, pavers, batu tepi jalan, atau produk beton khusus, panduan ini akan membantu Anda memilih bahan cetakan yang sesuai dengan kondisi produksi dan target biaya Anda.
Daftar isi
- 1. Berapa Nilai Baja yang Umum Digunakan dalam Produksi Cetakan Bata Beton Semen?
- 2. Mengapa Baja Mangan Masih Menjadi Standar Industri untuk Rangka Cetakan?
- 3. Kapan Baja Paduan dengan Karburasi Vakum Membenarkan Biayanya yang Lebih Tinggi?
- 4. Bagaimana Perlakuan Panas Menentukan Keseimbangan Kekerasan-Ketangguhan?
- 5. Apa Perbedaan Material Antara Biaya dan Masa Pakai?
- 6. Bagaimana Anda Mengevaluasi Klaim Material Pemasok Cetakan?
- 7. Apa Parameter Produk Utama dari Pabrik Kami?
- 8. Pertanyaan yang Sering Diajukan (FAQ)
- 9. Kesimpulan
1. Berapa Nilai Baja yang Umum Digunakan dalam Produksi Cetakan Bata Beton Semen?
Nilai baja yang digunakan dalam produksi Cetakan Bata Beton Semen terbagi dalam tiga kategori besar: baja karbon struktural, baja mangan, dan baja perkakas paduan. Baja karbon struktural seperti Q235B dan Q345B digunakan untuk rangka cetakan dan pelat dasar, yang persyaratan utamanya adalah kekakuan dan kemampuan las daripada ketahanan aus. Baja mangan seperti 55# mangan (55Mn) dan 16Mn (Q345) digunakan untuk rongga cetakan, batang inti, dan kepala tamper, yang memerlukan ketahanan aus dan ketangguhan. Baja perkakas paduan seperti 42CrMo, Cr12MoV, dan Hardox digunakan untuk aplikasi dengan keausan tinggi atau jika masa pakai lebih lama memerlukan biaya material yang lebih tinggi. Tabel di bawah ini merangkum aplikasi khas setiap kategori baja dalam Cetakan Bata Beton Semen.
| Kategori Baja | Nilai Khas | Komponen Cetakan | Properti Utama Diperlukan |
| Baja Karbon Struktural | Q235B, Q345B | Bingkai, pelat dasar | Kekakuan, kemampuan las |
| Baja Mangan | 55 juta, 16Mn (Q345) | Rongga, batang inti, kepala tamper | Ketahanan aus, ketangguhan |
| Baja Perkakas Paduan | 42CrMo, Cr12MoV, Hardoks | Sisipan dengan tingkat keausan tinggi, batang inti | Kekerasan tinggi, umur panjang |
PadaPRO Grup Industri Co., Ltd., pabrik kami memilih nilai baja berdasarkan aplikasi cetakan spesifik, jenis blok, dan volume produksi. Kami tidak menggunakan satu baja untuk semua cetakan, karena kondisi keausan sangat bervariasi antara produksi blok berongga, produksi paver, dan produksi batu tepi jalan. Tim teknik kami bekerja dengan setiap pelanggan untuk menentukan spesifikasi material yang optimal untuk Cetakan Bata Beton Semen mereka.
2. Mengapa Baja Mangan Masih Menjadi Standar Industri untuk Rangka Cetakan?
Baja mangan, khususnya 55# mangan (55Mn) dan 16Mn (Q345), tetap menjadi standar industri untuk rangka dan rongga Cetakan Bata Beton Semen karena beberapa alasan. Pertama, ia menawarkan keseimbangan yang sangat baik antara kekerasan dan ketangguhan. Setelah perlakuan panas, 55Mn dapat mencapai kekerasan permukaan HRC 58-62, yang memberikan ketahanan yang baik terhadap aksi abrasif agregat beton. Pada saat yang sama, intinya tetap cukup kuat untuk menyerap dampak kepala tamper dan getaran mesin blok tanpa retak. Kedua, mudah didapat dan relatif ekonomis dibandingkan dengan baja perkakas paduan. Ketiga, memiliki kemampuan las yang baik, sehingga memungkinkan pembuatan rangka cetakan besar dan perbaikan area yang aus.
Keterbatasan 55Mn adalah kemampuan pengerasannya sedang, dan rawan retak selama pendinginan air jika perlakuan panas tidak dikontrol dengan hati-hati. Inilah sebabnya mengapa proses perlakuan panas sama pentingnya dengan kualitas baja itu sendiri. Cetakan yang terbuat dari 55Mn dengan perlakuan panas yang tidak terkontrol tidak akan mencapai kekerasan penuh, atau dapat menimbulkan retakan padam yang menyebabkan kegagalan dini. 16Mn (Q345) sering digunakan untuk kepala tamper dan komponen lain yang mengutamakan ketangguhan dan kemampuan las daripada kekerasan maksimum. Tabel di bawah ini membandingkan sifat 55Mn dan 16Mn untuk aplikasi cetakan.
| Milik | 55 juta | 16Mn (Q345) |
| Kekerasan Permukaan Khas (setelah perlakuan panas) | HRC 58-62 | HRC 58-62 (karburasi) |
| Kekerasan | Sedang | Bagus sekali |
| Kemampuan las | Sedang | Bagus |
| Memadamkan Resiko Retak | Sedang hingga tinggi | Rendah |
| Komponen Cetakan Khas | Rongga, batang inti | Tamper kepala, bingkai |
Di pabrik kami, kami menggunakan 55Mn untuk rongga cetakan dan batang inti yang mengutamakan ketahanan aus, dan 16Mn untuk komponen kepala tamper dan rangka yang mengutamakan ketangguhan. Kami mengontrol proses perlakuan panas dengan hati-hati untuk mencapai kekerasan yang ditentukan tanpa menimbulkan retakan pendinginan. Tim kontrol kualitas kami memverifikasi kekerasan setiap batch produksi.
3. Kapan Baja Paduan dengan Karburasi Vakum Membenarkan Biayanya yang Lebih Tinggi?
Baja paduan dengan karburasi vakum merupakan pilihan premium untuk produksi Cetakan Bata Beton Semen. Hal ini ditentukan ketika volume produksi tinggi, agregat sangat abrasif, atau desain blok memerlukan cetakan yang mempertahankan toleransi dimensi yang ketat selama masa pakai yang lama. Proses karburasi menghasilkan lapisan permukaan yang keras (biasanya HRC 60-65) dengan kedalaman 1,2-1,35 mm, sedangkan intinya tetap keras (HRC 33-40). Struktur "cangkang keras, inti tangguh" ini adalah kunci untuk memperpanjang umur cetakan. Permukaan yang keras menahan keausan abrasif pada beton, sedangkan inti yang keras menyerap benturan dan getaran tanpa retak. Tabel di bawah ini membandingkan kinerja cetakan baja mangan standar dan baja paduan karburasi vakum.
| Parameter | Baja Mangan Standar | Baja Paduan Karburasi Vakum |
| Kekerasan Permukaan | HRC 58-62 (melalui pengerasan atau permukaan) | HRC 60-65 (kotak karburasi) |
| Kedalaman Kasus | T/A | 1,2 - 1,35mm |
| Kekerasan Inti | HRC 33-40 (khas) | HRC 33-40 (dikendalikan) |
| Kehidupan Pelayanan Khas | 50.000 - 80.000 siklus | 90.000 - 100.000+ siklus |
| Biaya Relatif | Dasar | 20-40% lebih tinggi |
Di PRO, pabrik kami menggunakan karburasi vakum dan perlakuan panas integral untuk lini cetakan premium kami. Prosesnya dikendalikan oleh sistem PE Jerman, yang memantau potensi karbon dan kedalaman kasus secara real time. Kekerasan sisipan kami mencapai HRC 60-65, dan ketebalan lapisan karburasi 1,2-1,35 mm. Kami mendukung hal ini dengan garansi masa pakai hingga 100.000 siklus untuk cetakan paver kami dan hingga 90.000 siklus untuk cetakan blok berongga kami. Untuk pelanggan yang memproduksi dalam volume tinggi, biaya awal cetakan karburasi yang lebih tinggi diimbangi dengan berkurangnya frekuensi penggantian dan waktu henti yang lebih rendah.
4. Bagaimana Perlakuan Panas Menentukan Keseimbangan Kekerasan-Ketangguhan?
Perlakuan panas adalah proses mengubah baja dari bahan mentah menjadi komponen cetakan yang tahan aus. Tujuannya adalah untuk mencapai permukaan keras yang tahan abrasi sekaligus mempertahankan inti kokoh yang tahan retak. Dua proses perlakuan panas yang paling umum untuk Cetakan Bata Beton Semen adalah pengerasan menyeluruh dan karburasi. Pengerasan menyeluruh melibatkan pemanasan baja hingga suhu austenisasi, pendinginannya dalam minyak atau air, dan tempering hingga mencapai kekerasan yang diinginkan. Karburasi melibatkan pemanasan baja dalam atmosfer kaya karbon, memungkinkan karbon berdifusi ke permukaan, lalu pendinginan dan temper. Tabel di bawah membandingkan proses-proses ini.
| Perlakuan Panas | Proses | Kekerasan Tercapai | Keuntungan | Keterbatasan |
| Melalui-Pengerasan | Panaskan, padamkan, marahkan | HRC 58-62 (seragam) | Sifat sederhana dan seragam | Inti mungkin terlalu keras, rapuh |
| Karburasi | Panas dalam atmosfer karbon, padam, marah | HRC 60-65 (permukaan), HRC 33-40 (inti) | Permukaan keras, inti keras | Lebih kompleks, biaya lebih tinggi |
| Nitridasi | Panas dalam atmosfer nitrogen | HRC 60-65 (permukaan) | Distorsi rendah, kekerasan tinggi | Casenya tipis, bukan untuk high impact |
Di pabrik kami, kami menggunakan karburasi vakum untuk komponen cetakan premium dan pengerasan terkontrol untuk komponen baja mangan standar kami. Kami memverifikasi kekerasan dan kedalaman casing setelah perlakuan panas menggunakan penguji kekerasan yang dikalibrasi dan inspeksi metalografi. Tujuan kami adalah memastikan bahwa setiap Cetakan Bata Beton Semen yang kami produksi memiliki keseimbangan kekerasan-ketangguhan yang tepat untuk aplikasi yang dimaksudkan.
5. Apa Perbedaan Material Antara Biaya dan Masa Pakai?
Pemilihan material untuk Cetakan Bata Beton Semen melibatkan trade-off antara biaya awal dan masa pakai. Cetakan baja mangan standar memiliki biaya awal yang lebih rendah tetapi masa pakai lebih pendek. Cetakan baja paduan karburasi vakum memiliki biaya awal yang lebih tinggi tetapi masa pakai lebih lama dan frekuensi penggantian lebih rendah. Pilihan optimal bergantung pada volume produksi, jenis blok, dan biaya waktu henti. Tabel di bawah menyajikan perbandingan total biaya kepemilikan yang disederhanakan untuk cetakan balok berongga.
| Faktor Biaya | Cetakan Mangan Standar | Cetakan Karburasi Vakum |
| Biaya Cetakan Awal | Dasar | +30% |
| Kehidupan Layanan (siklus) | 60.000 - 80.000 | 90.000 - 100.000 |
| Frekuensi Penggantian (per 500 ribu siklus) | 6-8 cetakan | 5 cetakan |
| Waktu Henti per Penggantian | 4-8 jam | 4-8 jam |
| Total Biaya per 500k Siklus | Lebih tinggi | Lebih rendah |
Di PRO Industry Group Co., Ltd., kami bekerja dengan pelanggan kami untuk mengevaluasi total biaya kepemilikan untuk kondisi produksi spesifik mereka. Untuk pabrik yang memproduksi agregat abrasif dalam volume tinggi, cetakan vakum-karburasi biasanya merupakan pilihan yang lebih ekonomis sepanjang umur peralatan. Untuk pabrik dengan volume lebih rendah atau agregat yang kurang abrasif, cetakan mangan standar mungkin cukup. Tujuan kami adalah membantu pelanggan memilih material yang memberikan nilai terbaik untuk pengoperasian mereka.
6. Bagaimana Anda Mengevaluasi Klaim Material Pemasok Cetakan?
Mengevaluasi klaim material pemasok cetakan memerlukan lebih dari sekadar membaca lembar spesifikasi. Pembeli harus memverifikasi kualitas baja, proses perlakuan panas, kekerasan, kedalaman casing, dan garansi masa pakai. Pemasok harus dapat memberikan sertifikat material, laporan uji kekerasan, dan referensi dari pelanggan dengan kondisi produksi serupa. Tabel di bawah ini merangkum langkah-langkah verifikasi.
| Langkah Verifikasi | Apa yang Harus Diminta | Mengapa Itu Penting |
| Verifikasi Kelas Baja | Sertifikat uji pabrik | Mengonfirmasi baja memenuhi kadar yang ditentukan |
| Verifikasi Kekerasan | Laporan uji kekerasan (HRC) | Mengonfirmasi perlakuan panas mencapai target |
| Verifikasi Kedalaman Kasus | Laporan metalografi (untuk cetakan karburasi) | Mengonfirmasi ketebalan lapisan karburasi |
| Garansi Kehidupan Layanan | Garansi tertulis dengan batas siklus | Memberikan bantuan jika cetakan gagal sebelum waktunya |
| Referensi Pelanggan | Kontak dalam kondisi produksi serupa | Mengonfirmasi kinerja dunia nyata |
Di pabrik kami, kami menyediakan dokumentasi lengkap untuk setiap Cetakan Bata Beton Semen yang kami kirimkan, termasuk sertifikat uji pabrik, laporan kekerasan, dan garansi masa pakai tertulis kami. Kami juga menyediakan referensi pelanggan berdasarkan permintaan. Kami mengundang Anda untuk memverifikasi klaim material kami berdasarkan kriteria ini dan mempertimbangkan kami sebagai mitra Anda untuk produksi cetakan.
7. Apa Parameter Produk Utama dari Pabrik Kami?
Tabel berikut memberikan parameter produk utama untuk Cetakan Bata Beton Semen kami, termasuk kualitas baja dan proses perlakuan panas yang kami gunakan. Pabrik kami juga dapat menyesuaikan spesifikasi material untuk memenuhi persyaratan produksi tertentu.
| Parameter | Kisaran Spesifikasi | Catatan |
| Bahan Bingkai | Q235B, Q345B, 16Mn | Dipilih karena kekakuan dan kemampuan lasnya |
| Bahan Rongga/Inti | 55 juta, 16Mn, Baja Paduan | Dipilih karena ketahanan ausnya |
| Opsi Premium | Baja Paduan Karburasi Vakum | HRC 60-65, kedalaman casing 1,2-1,35 mm |
| Kekerasan Permukaan | HRC 58-62 (standar), HRC 60-65 (premium) | Diverifikasi setelah perlakuan panas |
| Kekerasan Inti | HRC 33-40 | Mempertahankan ketangguhan |
| Kehidupan Pelayanan (standar) | 60.000 - 80.000 siklus | Tergantung pada jenis dan kondisi blok |
| Kehidupan Pelayanan (premium) | 90.000 - 100.000 siklus | Dijamin untuk cetakan paver dan hollow block |
| Komponen yang Dapat Diganti | Ya (struktur baut) | Mengurangi waktu henti pemeliharaan |
| MOQ | 1 set | Dapat dinegosiasikan untuk pesanan dalam jumlah besar |
| Waktu Pimpin | 3 - 6 minggu | Tergantung pada kompleksitas dan kuantitas |
Di pabrik kami, kami memproduksi Cetakan Bata Beton Semen untuk memenuhi spesifikasi ini dan banyak lagi. Kami dapat menyesuaikan tingkat baja, perlakuan panas, dan garansi masa pakai untuk memenuhi kebutuhan spesifik Anda. Sistem kendali mutu kami meliputi pemeriksaan bahan baku, pemeriksaan dalam proses, dan pemeriksaan akhir sebelum pengiriman. Tujuan kami adalah menyediakan cetakan berkualitas tinggi kepada pelanggan yang memberikan kinerja andal dan masa pakai yang lama.
8. Pertanyaan yang Sering Diajukan (FAQ)
Pertanyaan 1: Bahan baja apa yang terbaik untuk cetakan batako semen?
Jawaban: Bahan terbaik tergantung pada kondisi produksi. Untuk produksi standar dengan volume sedang, baja mangan 55# dengan perlakuan panas yang tepat menawarkan keseimbangan yang baik antara kekerasan, ketangguhan, dan biaya. Untuk produksi volume tinggi dengan agregat abrasif, baja paduan karburasi vakum memberikan permukaan yang lebih keras dan masa pakai lebih lama. Di PRO Industry Group Co., Ltd., kami membantu pelanggan memilih material yang tepat berdasarkan jenis blok, volume produksi, dan target biaya.
Pertanyaan 2: Mengapa baja mangan 55# memerlukan perlakuan panas yang hati-hati?
Jawaban: Baja mangan 55# memiliki kemampuan pengerasan sedang dan cenderung retak selama pendinginan air jika prosesnya tidak dikontrol dengan hati-hati. Perlakuan panas harus mencapai target kekerasan permukaan (HRC 58-62) tanpa menimbulkan retakan quenching. Di pabrik kami, kami mengontrol laju pemanasan, suhu pendinginan, dan siklus temper untuk memastikan bahwa cetakan mencapai kekerasan yang ditentukan dengan tetap mempertahankan ketangguhannya.
Pertanyaan 3: Bagaimana karburasi vakum memperpanjang umur cetakan?
Jawaban: Karburasi vakum menghasilkan lapisan permukaan yang keras (HRC 60-65) dengan kedalaman 1,2-1,35 mm, sedangkan intinya tetap keras (HRC 33-40). Struktur "cangkang keras, inti tangguh" ini tahan terhadap keausan abrasif pada permukaan sekaligus menyerap benturan dan getaran tanpa retak. Hasilnya adalah cetakan yang bertahan 90.000 hingga 100.000 siklus, dibandingkan dengan 60.000 hingga 80.000 siklus untuk cetakan mangan standar.
Pertanyaan 4: Bisakah cetakan yang aus diperbaiki?
Jawaban: Dalam beberapa kasus, cetakan yang aus dapat diperbaiki dengan pengelasan dan pengerjaan ulang. Namun proses perbaikan dapat mempengaruhi perlakuan panas dan keakuratan dimensi cetakan. Untuk cetakan presisi tinggi atau cetakan dengan keausan yang luas, penggantian sering kali merupakan pilihan yang lebih ekonomis. Desain komponen kami yang dapat diganti memungkinkan batang inti dan sisipan yang aus diganti tanpa mengganti seluruh rakitan cetakan.
Pertanyaan 5: Berapa masa pakai khas cetakan batu bata beton semen?
Jawaban: Masa pakai tergantung pada mutu baja, perlakuan panas, jenis balok, sifat abrasif agregat, dan pemeliharaan. Cetakan mangan standar biasanya bertahan 60.000 hingga 80.000 siklus. Cetakan paduan karburasi vakum dapat bertahan 90.000 hingga 100.000 siklus atau lebih. Di PRO Industry Group Co., Ltd., kami memberikan garansi seumur hidup layanan tertulis untuk cetakan kami berdasarkan bahan dan aplikasi yang ditentukan.
9. Kesimpulan
Pemilihan material baja merupakan salah satu keputusan terpenting dalam pengadaan Cetakan Bata Beton Semen. Kelas baja yang tepat, dikombinasikan dengan perlakuan panas yang benar, menentukan apakah cetakan memberikan masa pakai sesuai standarnya atau gagal sebelum waktunya. Baja mangan seperti 55Mn dan 16Mn menawarkan keseimbangan kinerja dan biaya yang terbukti untuk aplikasi standar. Baja paduan karburasi vakum memberikan masa pakai yang lebih lama untuk produksi abrasif bervolume tinggi. Kuncinya adalah mencocokkan material dengan kondisi produksi dan memverifikasi klaim material pemasok melalui dokumentasi dan referensi. Di PRO Industry Group Co., Ltd., pabrik kami memiliki pengalaman lebih dari 15 tahun dalam pembuatan cetakan, dan kami bekerja dengan pelanggan kami untuk memilih spesifikasi material yang optimal untuk aplikasi spesifik mereka.
Baik Anda memproduksi balok berongga, pavers, batu tepi jalan, atau produk beton khusus, kami mengundang Anda untuk menghubungi kami guna mendiskusikan kebutuhan Anda. Kami dapat memberikan sertifikat material, laporan kekerasan, dan jaminan masa pakai. Komitmen kami terhadap kualitas dan kepuasan pelanggan telah menjadikan kami mitra terpercaya untuk pabrik blok di seluruh dunia.
Hubungi PRO Industry Group Co., Ltd. hari iniuntuk mendiskusikan kebutuhan Cetakan Bata Beton Semen Anda dan mengetahui bagaimana pemilihan material kami dapat meningkatkan efisiensi produksi dan masa pakai cetakan Anda.
Sebelumnya :
-
Berita Terkait
- Bagaimana Akurasi Cetakan Bata Beton Semen Mempengaruhi Kualitas Batako Jadi?
- Apa yang Membuat Cetakan Bata Beton Khusus Menjadi Pilihan Tepat untuk Produksi yang Konsisten?
- Mesin Perawatan Permukaan Peledakan Tembakan Bata Beton Semen vs Metode Perawatan Permukaan Tradisional: Solusi Mana yang Lebih Efisien?
- Cara Memilih Cetakan Bata Beton Paver yang Tepat untuk Proyek Lanskap
- Apakah Harga Palet Bata Semen Kayu Lebih Dari Yang Anda Pikirkan?
- Mengapa Memilih Pengaduk Beton Semen untuk Proyek Konstruksi yang Efisien?
Tinggalkan aku pesan